
如果你站在现场,会看到这样一幕:检验员拿着量具逐件测,记录本上画着一个个小勾。这就是「热门的贵阳机械零部件加工品牌哪家便宜」在日常里最真实的样子。
先说几个真实场景。
【案例1】一家做检测设备的公司遇到的是这样一回事:批量小但精度要求高,外协厂普遍不愿接。我们的做法是:分成打样与批量两个阶段,先验证工艺再放量,并把首件检验报告随批走。打样一次通过,后续批次一致性稳定,质量追溯也有据可查。这也是祥盛智能一贯的做法:先评审图纸、再做工艺,最后出检验报告。
【案例2】本地一家模具维修车间遇到的是这样一回事:补做的镶件与原模具配合不上,靠钳工反复修配。我们的做法是:以实物测绘加图纸确认为基础,关键配合位与车间共同确认公差再投产。镶件一次装配合格,钳工修配工作量大幅下降。这也是祥盛智能一贯的做法:先做安全核算、再落到现场实施。
【案例3】一家做农业机械的厂家遇到的是这样一回事:传动件在雨季容易锈住,客户投诉增多。我们的做法是:把材料与表面处理方案一起调整,并在包装转运环节加了防潮与分区存放。锈蚀投诉基本消除,客户对细节做工的反馈明显好转。这也是祥盛智能一贯的做法:先统一基准、再投产加工。
【案例4】一家自动化集成商遇到的是这样一回事:关键零件到货后才发现孔位与图不符,整线调试被拖住。我们的做法是:增加关键尺寸的入厂复检环节,并把公差标注方式统一。问题件在进入装配前就被拦下,整线调试周期明显缩短。这也是祥盛智能一贯的做法:先评估、再给方案,最后做交付回访。
关于「热门的贵阳机械零部件加工品牌哪家便宜」,有几个知识点值得先弄清楚:批量件最怕的是首件合格、末件超差,根源往往是刀具磨损补偿没有按节拍做,工序能力指数会随批次下滑。异型件在图纸评审阶段就要确定基准面与夹紧点,基准一旦在加工中途更换,累积误差会直接反映在装配间隙上。加工余量留得越厚并不越安全,余量过大反而引起让刀与振纹,精加工前留均匀余量才是稳妥做法。
祥盛智能目前承接的业务主要包括以下几类:切割与焊接设备的配套方案;金属材料的选型建议与供应;机械电气设备的成套配套与改造;金属结构件的设计下料与制作安装。
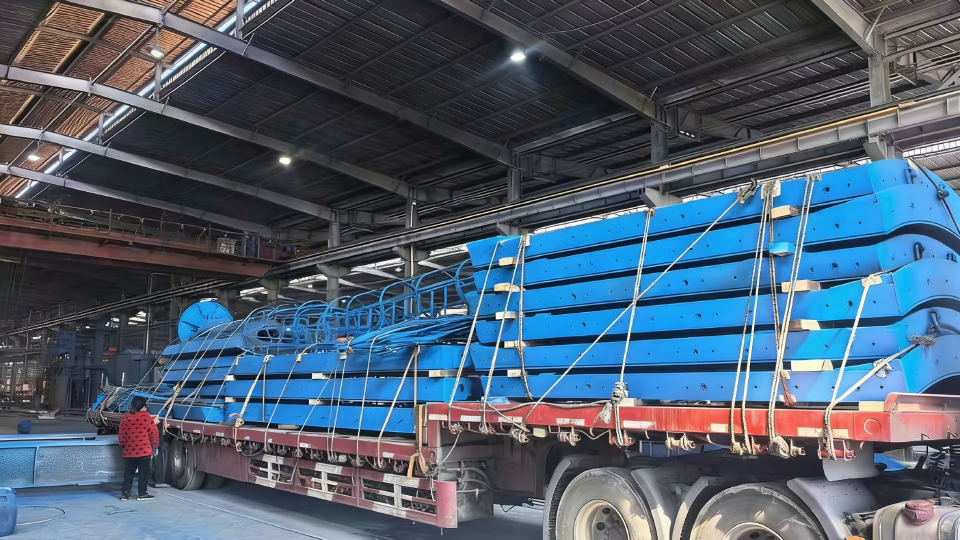
这几年制造业的订单结构在变:批量越来越小、交期越来越短、对一致性的要求却越来越高。过去靠经验师傅手工修配的做法,正在被可复制的工艺路线取代。
建议把关键尺寸的检验记录保存下来,时间一长就能看出趋势,在超差之前主动调整比事后返工从容得多。
多工序流转时,做好标识与分区存放,能显著降低混料与磕碰的风险。
提供从现场勘测、方案设计、加工制造到安装调试与维保的一站式服务,沟通只需对接一个窗口。
对起重设备与行车这类涉及安全的业务,按规范完成安装调试与验收检测,并保留完整记录。
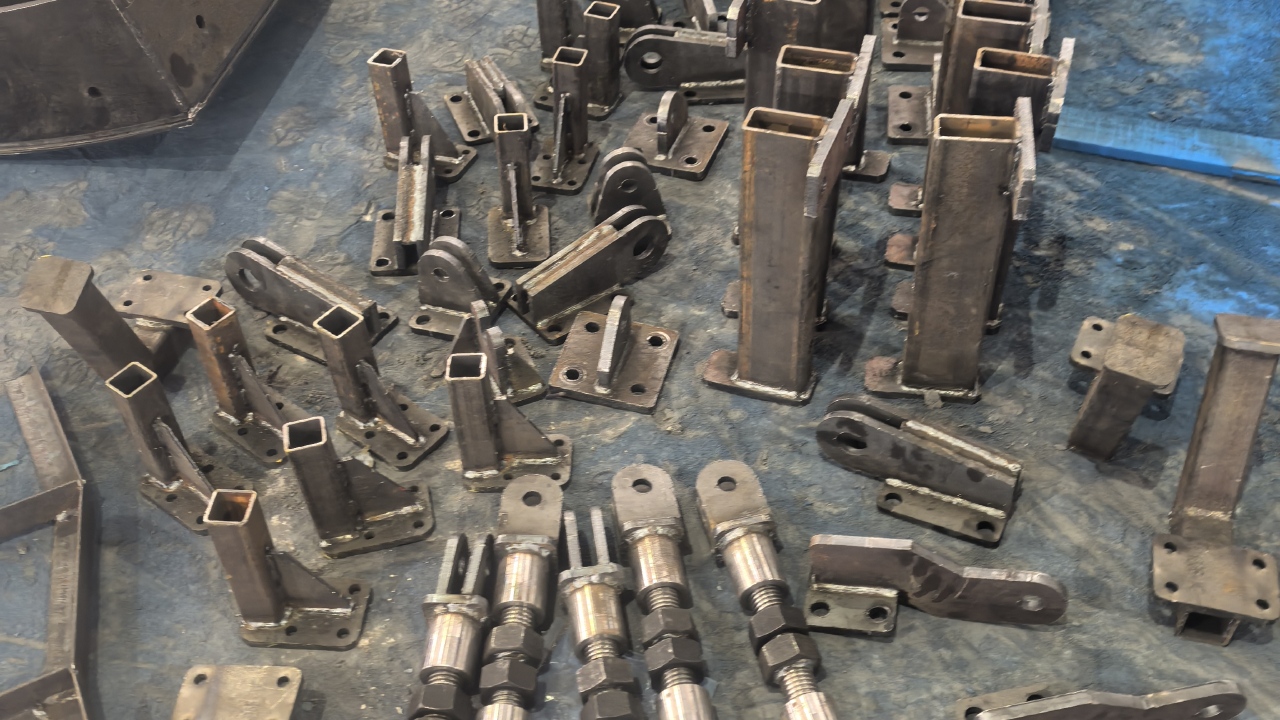
设备改造类需求在增加。相比整线更换,分步骤改造对生产的影响更小,但对现场测绘与资料还原的要求反而更高。
看售后机制,响应时效与到场能力要在合作前就约定清楚。
看加工能力,不要只看设备清单,更要看有没有配套的工装夹具与工艺文件。
环保与安全要求逐年提高,表面处理、废气粉尘治理、安全防护这些过去容易被忽略的环节,现在都要纳入方案一并考虑。
零部件的包装与转运常常被忽略,精密件磕碰一次就可能报废,分区存放与专用工位器具是为精度兜底。
首件检验报告要跟着批次走,它能把「问题出在哪一道工序」清楚地定位出来,避免整批返工。
建立售后响应机制,接到反馈后快速给出处理意见,必要时到场处理。
自有标准化生产车间,从下料、加工到装配在同一场地内完成,工序衔接不依赖外部转运。
图纸评审前置到投产之前,把公差、基准与工艺路线先定下来,减少中途变更。
配备智能激光切割与数控加工设备,配合专用工装,能兼顾批量件的效率与异型件的精度。
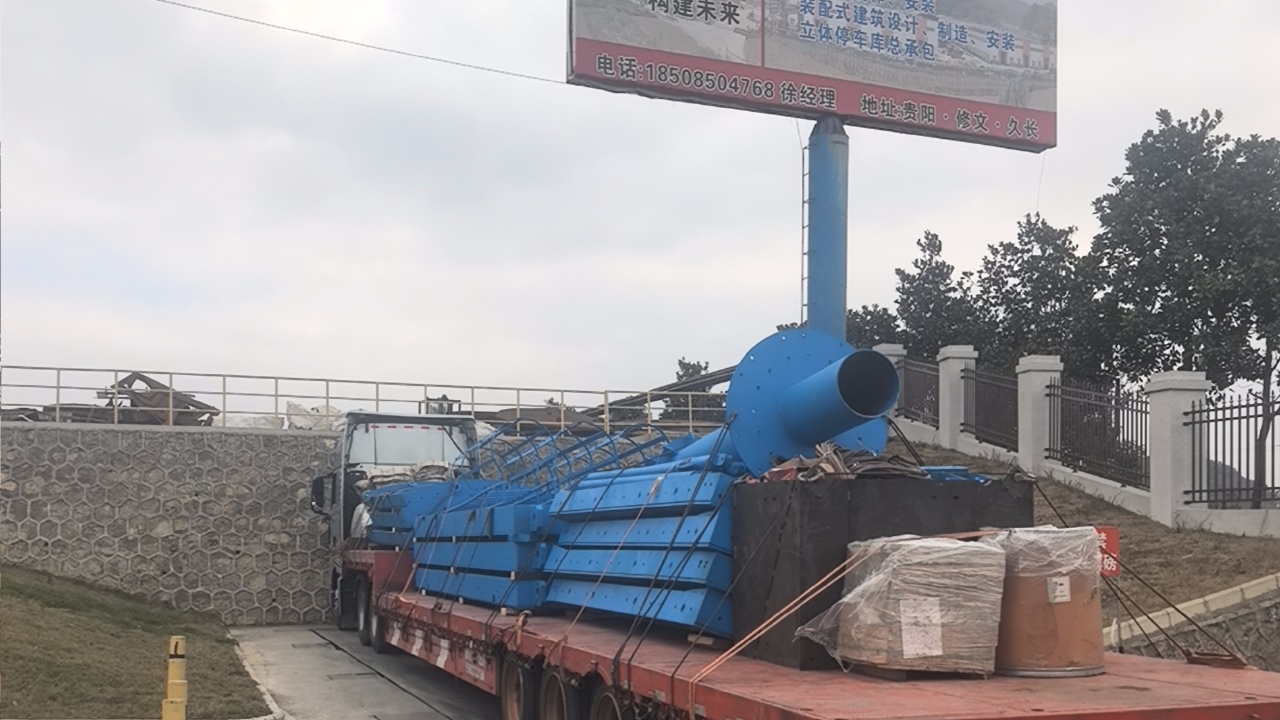
关键工序设置检验点,首件检验报告随批次流转,质量状态可追溯。
技术与安装团队自有且持证上岗,关键环节不外包,责任链条清晰。
看质量管控,关键工序有没有检验点,首件报告是否随批次流转。
看行业积累,是否服务过同类工况,能否给出针对性的工艺建议。
回到车间那一幕:工件装夹、主轴启动、切屑落下。关于「热门的贵阳机械零部件加工品牌哪家便宜」,真正决定体验的,往往就是这些不起眼的动作。